

Продукционные секции супермаркетов, прилавки хлебобулочных изделий и линии упаковки холодного-хранения имеют одну общую черту: прозрачные рулонные пакеты, выдаваемые из перфорированной непрерывной катушки. Производство этих роллов в коммерческих объемах — задачаКомпьютерная машина для резки непрерывных рулонных пакетов - класс оборудования, которое превращает плоскую полиэтиленовую пленку в аккуратно запечатанные перфорированные мешки с рулонной-намоткой на скоростях, которые были бы невозможны при ручном или чисто механическом управлении.
В этой статье раскрывается последовательность работы машины, инженерная логика, лежащая в основе ее архитектуры управления, а также то, что на самом деле отличает одну конструкцию машины от другой, когда производственные потребности растут.
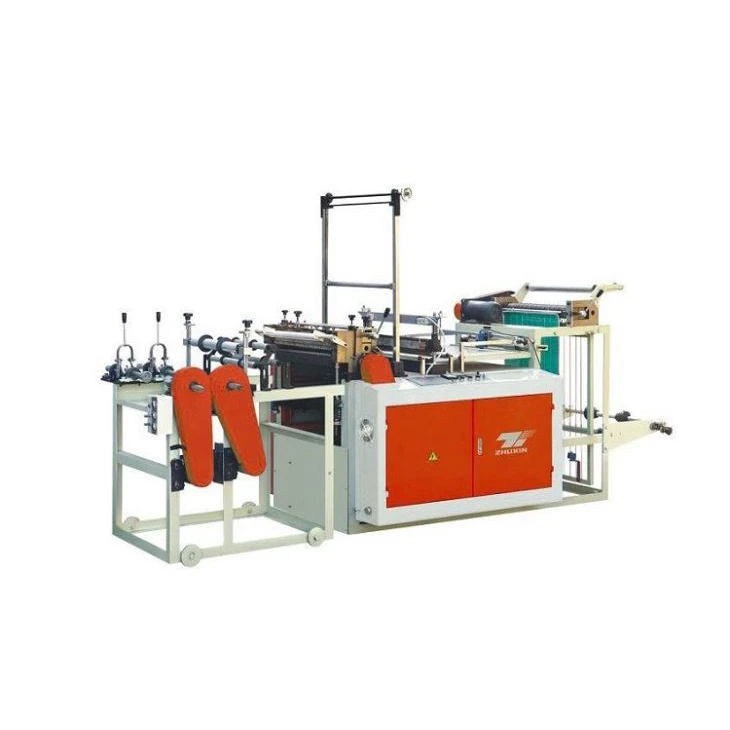
Что означает «непрерывная прокатка» - и почему это важно
В отличие от форматов одиночных-пакетов или пакетов с калиткой-, непрерывные свернутые пакеты остаются соединенными вдоль перфорированной линии надреза, а не полностью разделяются на машине. Пользователи отрывают отдельные пакеты от рулона в месте использования. Этот формат упрощает работу на упаковочной станции, предотвращает запутывание мешков и снижает расход материала, поскольку рулон наматывается плотно, без воздушных зазоров.
Достижение постоянной глубины перфорации -, достаточно глубокой, чтобы аккуратно отрывать пленку, и достаточно мелкой, чтобы не сломаться под натяжением рулона -, — это требование точности, которое с трудом удается поддерживать только механическим-аппаратам по мере увеличения скорости пленки. Компьютерное управление решает эту проблему, замыкая цикл между положением пленки, скоростью привода и временем резки в реальном времени.
Размотка фильма и управление напряжением
Каждый цикл начинается на разматывающем стенде, где предварительно -рулон полиэтиленовой пленки с раздувом устанавливается на вал с электроприводом или-управлением тормозом. Машина непрерывно вытягивает пленку из этого рулона, а это означает, что скорость размотки должна точно соответствовать потребностям на выходе -, если натяжение падает, пленка провисает и смещается; если натяжение возрастает, пленка растягивается и искажает размеры пакета.
На машинах с базовой конфигурацией направляющий ролик, подвешенный между двумя неподвижными роликами, обеспечивает пассивный буфер: вертикальное положение балансира отражает натяжение, а потенциометр или датчик приближения передает этот сигнал обратно на привод размотки. В машинах с более высокими-спецификациями это заменяется тензодатчиком, непосредственно измеряющим натяжение пленки и питающим ПИД-регулятор замкнутого-контура на двигателе размотки.
Цель состоит в том, чтобы поддерживать натяжение полотна в пределах определенного окна -, обычно выражаемого в Ньютонах на метр ширины пленки -, независимо от того, насколько быстро уменьшается диаметр рулона по мере расходования материала.
Фотоэлектрическое отслеживание меток: система регистрации
Рулонные пакеты с печатью представляют собой немедленную задачу: линия термосварки-должна проходить точно между повторяющимися печатными секциями, а не через логотип или штрих-код.Компьютерная машина для резки непрерывных рулонных пакетовэта проблема решается с помощью фотоэлектрического датчика -, часто называемого фотоэлементом или датчиком глазковой метки -, установленного над трактом пленки.
Датчик ищет небольшую регистрационную метку (отметку в виде глаза), предварительно-напечатанную на пленке на каждой границе пакета. Когда он обнаруживает отметку, он отправляет импульс на микроконтроллер машины, который использует сигнал для синхронизации положения тягового двигателя. Если измеренное расстояние от последней отметки отклоняется от заданной длины пакета, контроллер подрезает следующий прирост подачи, чтобы исправить ошибку до того, как запечатывающая планка закроется.
Именно эта коррекция по замкнутому-циклу делает компьютерное управление действительно полезным. Чисто механический-податчик с приводом от кулачка продвигается на фиксированное расстояние за цикл независимо от того, ползла ли пленка вперед или назад из-за изменения натяжения. Версия с-управляемым компьютером постоянно пересчитывает и компенсирует, сохраняя точность положения уплотнения в пределах ±1 мм даже при высокой частоте циклов.
При работе с обычной (непечатной) пленкой фотоэлектрическая система не используется, и машина работает только за счет управления длиной на основе-энкодера - шаговый или серводвигатель продвигает пленку на заданное расстояние за цикл, при этом компьютер поддерживает точность счета.
Подача пленки: шаговый двигатель против серводвигателя
Тянущая секция - пара прижимных роликов, захватывающих и продвигающих пленку -, представляет собой механический интерфейс между системой управления и физической тканью. Распространены две технологии привода:
Шаговый двигательуже несколько десятилетий является стандартом для машин-начального уровня. Шаговый двигатель перемещается на дискретное количество шагов за импульс, обеспечивая квантованное управление положением без обратной связи. Он надежен, недорог и подходит для печати обычной пленки на средней скорости. Недостаток заключается в том, что при высоком ускорении или при работе с тяжелой пленкой шаговые двигатели могут терять шаги, что приводит к накопленной ошибке шага.
Сервомоторный приводиспользует вращающийся энкодер с замкнутым-контуром на валу двигателя. Ошибка положения постоянно корректируется, что делает тяговые системы с сервоприводом-более точными и более терпимыми к изменениям нагрузки. В опубликованных инженерных анализах машин для изготовления пакетов с серво-управлением отмечается, что сервоприводы уменьшают ошибку регистрации подачи на 30–50 % по сравнению с шаговыми системами с разомкнутым-контуром на эквивалентных скоростях, а реакция на крутящий момент происходит быстрее, что позволяет сократить время ожидания и увеличить количество циклов производительности в минуту.
Тенденция в приложениях с большими объемами-ясна: сервопривод теперь является предпочтительной архитектурой для машин, работающих со скоростью 150 и более циклов в минуту.
Станция термосваривания-: где рождается мешок
Узел уплотнительной планки является функциональным сердцем машины. Два нагретых захвата зажимают пленку в течение контролируемого времени выдержки, плавя и сплавляя слои полимера вместе, образуя нижний (или верхний) шов каждого пакета.
Качество уплотнения регулируется тремя независимыми параметрами, которые задаются и контролируются компьютером:
Температура- Поверхность зажима должна достичь температуры начала уплотнения слоя герметика (SIT), минимальной температуры, при которой достигается приемлемая прочность соединения, без превышения порога плавления-, приводящего к прожиганию отверстия. Исследования, опубликованные в журналеЖурнал прикладной науки о полимерах(2022) охарактеризовали эту взаимосвязь для обычных гибких упаковочных пленок, подтвердив, что полезное окно герметизации - разрыв между SIT и началом деградации - уже для более тонких пленок и для материалов с высокой долей кристалличности. ПИД-регулятор температуры машины поддерживает температуру щеки в пределах ±2–3 градусов от заданного значения в устойчивом состоянии.
Время задержки- Время, в течение которого челюсти остаются закрытыми. Более длительная выдержка позволяет проводить больше тепла в связующий слой, увеличивая прочность уплотнения до уровня плато. При чрезмерной выдержке вязкость полимера падает слишком сильно, что приводит к утончению зоны соединения. Время выдержки задается в миллисекундах через HMI машины и является прямой функцией скорости цикла: удвоение производительности в минуту сокращает вдвое доступное время выдержки, поэтому температуру необходимо соответственно повышать.
Давление- Усилие закрытия зажимов, обычно в диапазоне 0,3–0,7 МПа для стандартной полиэтиленовой пленки. Более высокое давление улучшает плотный контакт между поверхностями пленки при более низких температурах, но чрезмерное давление приводит к утончению валика уплотнения. На многих машинах используются подпружиненные-направляющие челюстей, откалиброванные при сборке; в прецизионных машинах используются пневматические приводы с регулируемым давлением.
Упаковочные технологии и наукажурнал (2022) отмечает, что взаимодействие между этими тремя параметрами следует-поверхностным отношениям: ни один параметр не может быть оптимизирован изолированно. Операторы машин, которые понимают это, избегают распространенной ошибки, заключающейся в том, что они просто «повышают нагрев» в случае выхода из строя уплотнений.
Перфорационная резка: создание линии отрыва
Сразу за станцией уплотнения - иногда встроен в тот же узел зажимов, иногда на отдельной последующей станции - находится перфорационный резак. Лезвие с зубчатым или игольчатым-наконечником прокалывает пленку через равные промежутки времени по ширине полотна, оставляя ряд микро-перфораций вдоль зоны уплотнения.
Используются две геометрии разреза:
Частичная-резная перфорация: Лезвие проникает только во внешний слой пленки, оставляя внутренний слой герметика неповрежденным. Это обеспечивает максимальную целостность рулона с умеренной силой разрыва.
Сквозная-прорезная перфорация: Лезвие полностью прорезает оба слоя в каждой точке перфорации, разделенные неповрежденными перемычками. Разрывающее усилие ниже, предпочтительнее для легких пакетов для продуктов.
Компьютер определяет время удара перфорационного лезвия в тот момент, когда пленка неподвижна - во время фазы выдержки -, обеспечивая постоянную ширину перемычки. Если лезвие срабатывает во время движения пленки, ширина перемычки меняется, создавая неравномерные линии разрыва.
Охлаждение и стабильность размеров
Запечатанная пленка, выходящая из зажима, все еще находится при температуре размягчения или близкой к ней. При немедленной намотке на выходной рулон под натяжением зона теплого сваривания деформируется, что приводит к сморщиванию или-квадратным пакетам. Уложенная-плоская секция машины - ряд натяжных роликов на расстоянии охлаждения - позволяет уплотнению остыть ниже температуры стеклования или затвердевания пленки перед намоткой. На высокоскоростных-машинах этот этап ускоряется с помощью принудительного-воздушного охлаждения.
Длина охлаждения (измеряется в метрах пути пленки между сварочной планкой и намотчиком) является физическим ограничением максимальной выходной скорости. Машина, производящая пакеты диаметром 50 мм со скоростью 200 циклов в минуту, пропускает через зону охлаждения 10 метров пленки в минуту; сокращение пути охлаждения ниже требуемого по физике означает попадание на намотчик с недостаточно уплотненными уплотнениями.
Подсчет, смена рулонов и намотка
Компьютер ведет подсчет текущего количества пакетов, используя энкодер тянущего двигателя в качестве источника импульсов. Когда достигается заданное количество, намоточное устройство останавливается, готовый рулон высвобождается, и новая сердцевина устанавливается на место. На машинах с ручной-заменой оператор снимает готовый рулон и заправляет новую сердцевину; в полностью автоматизированных версиях магазин для стержней и передаточный рычаг позволяют выполнить переналадку менее чем за пять секунд.
В самой намоточной машине используется двигатель с поверхностным-приводом или центральным-приводом, скорость которого снижается по мере увеличения диаметра рулона -, поддерживая постоянную скорость намотки пленки, а не постоянную частоту вращения двигателя, что в противном случае привело бы к усилению натяжения по мере увеличения диаметра.
Архитектура управления: больше, чем таймер
Ярлык «компьютерное отключение» в этой категории машин относится конкретно к замене фиксированного механического таймера (системы кулачков-и-рычаг) секвенсором на базе микроконтроллера-. В старых конструкциях время выдержки запаивающего стержня устанавливалось с помощью вращающегося кулачка, профиль которого был обработан таким образом, чтобы удерживать зажим в закрытом положении по фиксированной дуге -, изменение длины мешка требовало физической замены кулачков. Компьютерное управление заменяет кулачок программным параметром: длина мешка, время выдержки и температура запечатывания вводятся через сенсорный экран HMI и сохраняются как именованные рецепты.
Современные машины обычно работают на ПЛК с платами расширения управления движением-, считывающими входные данные из:
Фотоэлектрический датчик регистрации
Потяните-энкодер двигателя
Термопара температуры челюсти
Датчик приближения-закрытой челюсти
И управление выходами для:
Тяговый моторный привод (шаговый или сервопривод)
Привод уплотнительной щеки (пневматический соленоид)
Нагреватель SSR (твердотельное-реле)
Соленоид перфорационного лезвия
Намоточный привод
Статическая полоса устранения
Интеграция всех этих сигналов в одном секвенсоре позволяет машине поддерживать точный контроль шага без вмешательства оператора во время производственного цикла.
Совместимость пленки и вопросы обработки
Компьютерная машина для резки непрерывных рулонных пакетовв первую очередь предназначен для пленок из полиэтилена низкой-плотности (LDPE) и линейного полиэтилена низкой-плотности (LLDPE), которые являются основными материалами для производства пакетов для продуктов и хлебобулочных изделий. Различия в окнах обработки между ними весьма значительны: LLDPE имеет более узкое окно начала сварки, но более высокую стойкость к проколу, поэтому острота перфорационного лезвия и давление требуют повторной калибровки при смене материалов.
Толщина пленки для этой категории пакетов обычно составляет от 10 до 50 микрон. Более тонкие пленки требуют более низких температур зажимов, более быстрой выдержки и более точного контроля натяжения, поскольку их допуск на изменения в процессе обработки меньше. Планка для устранения статического электричества -, которую часто упускают из виду как второстепенный аксессуар -, становится незаменимой при толщине менее 20 микрон, когда статический заряд вызывает неравномерное прилипание слоев пленки и мешает укладке-плоской траектории.
Выходная скорость на практике
Скорость машины указывается в циклах в минуту (CPM), где один цикл равен одному мешку. Типичные производственные диапазоны:
| Конфигурация | Диапазон скоростей | Примечания |
|---|---|---|
| Однополосный шаговый двигатель- | 80–130 импульсов в минуту | Начальный-уровень, обычная пленка |
| Однополюсный-серводвигатель | 130–200 импульсов в минуту | Печатная пленка, плотная регистрация |
| Двухполосный-сервопривод | 200–350 импульсов в минуту | Две параллельные дорожки на широкой пленке |
Двухпоточный-режим разделяет широкий рулон пленки на две параллельные полосы для пакетов, что эффективно удваивает производительность без увеличения частоты механических циклов. Это стандартный метод преодоления порога 200 CPM без увеличения времени ожидания зажима, при котором целостность уплотнения ухудшается.
Краткое содержание
Компьютерная машина для резки непрерывных рулонных пакетовпревращает плоское пленочное полотно в коммерческий рулонный-пакетный продукт с помощью строго последовательной цепочки операций: размотка с контролем натяжения-, фотоэлектрическая регистрация, подача с помощью серво- или шагового-двигателя, прецизионное термосваривание, перфорационная резка, охлаждение и автоматическая намотка рулона. Обозначение «компьютер» не является маркетинговым языком, - оно описывает подлинный архитектурный переход от механического таймера к программному-управлению процессом, которое обеспечивает сохранение рецептов, замкнутый-исправление ошибок и быструю смену формата. Понимание того, как каждая подсистема влияет на конечное качество мешков, помогает покупателям оборудования задавать правильные вопросы, а операторам диагностировать правильные коренные причины, когда производительность оказывается недостаточной.
Ссылки
Журнал прикладной науки о полимерах, «Новый подход к определению характеристик термосваривания полимерных упаковочных пленок», Интернет-библиотека Wiley, 2022.
Упаковочные технологии и наука, «Понимание факторов, влияющих на качество запечатывания гибкой упаковки», Интернет-библиотека Wiley, 2022 г.
Испытательное оборудование RDM, «Параметры термосварки гибкой полимерной пленки и целостность шва готовой упаковки», Технический документ, 2024 г.
Инженерный анализ сервосистем переменного тока, применяемых в машинах для термосварки и резки пакетов, документация по практическому применению сервоприводов, литература по промышленному машиностроению.


