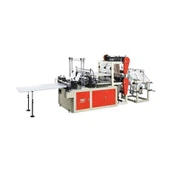
При производстве пластиковых пакетов в больших-объемах количество пакетов, которые вы получаете с площади каждой машины, является основным показателем, определяющим стоимость одного пакета. Итак,машина для изготовления пакетов с двумя линиямирешает эту проблему, размещая две отдельные производственные линии рядом друг с другом. Затем он удваивает производительность одного станка, одного рабочего и одного комплекта рулонов пленки. Понимание того, как работает эта двух-канальная архитектура-и где она обеспечивает подлинную эффективность по сравнению с тем, где однопоточные машины остаются предпочтительными-, помогает руководителям производства и спецификациям оборудования принимать обоснованные решения о закупках.

Базовая архитектура: что делает ее «двухлинейной»
Двухлинейную машину для изготовления пакетов лучше всего понять, сравнив ее с альтернативами. Ближайшим конкурентом является машина с двумя-станциями-одним полотном пленки и двумя чередующимися формовочными головками. При использовании двух-подходов параллельно работают две отдельные пленочные ленты, что фундаментально меняет соотношение пропускной способности и сложности-.
Определяющей характеристикой двухлинейной машины для изготовления пакетов является наличие двух параллельных каналов размотки, подачи и запечатывания пленки, работающих одновременно в одном корпусе машины. Каждая линия работает независимо, поэтому такую конфигурацию иногда называют двухканальной системой изготовления пакетов. Вместо того, чтобы пропускать одно быстрое полотно пленки и разрезать его пополам на выходе, машина поддерживает две независимые дорожки пленки от станции размотки через зону сварки-и-резки.
Каждая дорожка отводится от специальной станции размотки, установленной на одном и том же валу. Пленка поставляется в рулонах, обычно шириной 500–1000 мм на полосу, и пропускается индивидуально через систему контроля натяжения каждой дорожки, прежде чем сходиться на станции запечатывания. В этот момент два параллельно обрабатываемых полотна проходят через общие механизмы резки и сбора.
Такая архитектура важна, поскольку она позволяет избежать дисбаланса натяжения поперечного-полотна, который возникает, когда одно широкое полотно одновременно подает две секции мешка-ширины. Независимый контроль натяжения полосы-обычно с помощью магнитного тормоза или танцора-обратной связи с рычагом-сохраняет стабильность и предсказуемость каждого пути пленки, что напрямую приводит к ужесточению допусков на размеры готовых пакетов.
Как работает машина: шаг за шагом
Шаг 1 - Размотка пленки и контроль натяжения
Два рулона пленки закреплены на кронштейне размотки с двойным-валом на подающем конце машины. Стандартный диаметр сердцевины рулона составляет 76 мм (3 дюйма) или 152 мм (6 дюймов), а ширина рулона обычно варьируется от 400 до 1200 мм в зависимости от размеров производимых пакетов.
Во время работы машины пленка снимается с каждого рулона и проходит через узел направляющего-рычага или контроллер натяжения-датчика нагрузки, который непрерывно регулирует тормозной момент. Для пленки HDPE-материала, который-значительно сужается во время экструзии,-поддержание постоянного натяжения при размотке имеет решающее значение; отклонения за пределы ±10 % от заданного значения напрямую ухудшают плоскостность пакета и плотность запечатывания.
Автоматическая револьверная размотка обеспечивает непрерывное производство без остановок для замены рулонов. Когда один рулон израсходован, револьверная головка перемещается, чтобы привести резервный рулон в нужное положение, в то время как лента для сращивания предварительно-прикладывает ведущую сторону к бегущему полотну, обычно с потерей менее 3 метров пленки на одно соединение.
Шаг 2 -. Выпрямление пленки и подача направляющей.
Каждая дорожка направляет полотно пленки через набор выравнивающих устройств-пары роликов с резиновым-покрытием, которые устраняют скручивание, возникающее во время намотки-, а затем через системы направляющих кромок, которые центрируют полотно относительно механической опорной дорожки. В большинстве промышленных моделей этой категории используются ультразвуковые или инфракрасные датчики кромок, которые возвращаются к сервоуправляемому приводу направляющих кромок, поддерживая боковое положение в пределах ±0,5 мм.
Складывание со складками, если целевой пакет имеет боковые складки, выполняется на этом этапе с помощью узла со складками, который предварительно -сгибает края пленки внутрь до того, как полотно достигнет зоны запечатывания.
Шаг 3 - Термосваривание
Обе дорожки поступают на станцию термосваривания, где пара нагретых сварочных стержней-по одной на каждую дорожку-придает контролируемую температуру и давление поперек пленки, чтобы сформировать продольное запечатывание пакета и верхний край.
Параметры герметизации зависят от типа пленки:
ПЭВП: температура уплотнения 130–160 градусов, давление уплотнения 0,3–0,5 МПа, время выдержки 0,2–0,5 с.
ПЭНП: температура уплотнения 110–140 градусов, давление уплотнения 0,2–0,4 МПа, время выдержки 0,2–0,4 с.
ЛПЭНП: температура уплотнения 115–145 градусов, давление уплотнения 0,2–0,4 МПа, время выдержки 0,2–0,5 с.
БОПП: температура уплотнения 130–165 градусов, давление уплотнения 0,3–0,5 МПа, время выдержки 0,3–0,6 с (для чистого уплотнения требуется CPP или герметик)
Таким образом, двухполосные запечатывающие планки- имеют отдельные регуляторы температуры. Затем каждую дорожку можно настроить для другого типа пленки, если производственный план требует быстрого переключения между типами пакетов.
Шаг 4 - Горячая резка и штамповка
После запечатывания горячая проволока или горячий нож одновременно разрезают и разделяют отдельные пакеты вдоль нижней линии запечатывания, одновременно перфорируя край среза, чтобы их можно было легко-оторвать. Размер перфорированного-размера-мешка-управляется сервоприводом- и регулируется на ЧМИ без механического переключения.
Для пакетов типа «майка» вторая перфорационная станция делает выемки для ручных-отверстий в верхней части пакета с помощью соответствующего стального штампа. Эта станция обычно работает с той же частотой цикла, что и станция запечатывания/резки, и синхронизируется с помощью одной программы ПЛК.
Шаг 5 - Подсчет, складывание и сбор
Готовые мешки с обеих дорожек передаются на центральный стол сбора или на станцию автоматической-упаковки. Фотоэлектрический счетчик подсчитывает выходные данные по полосам, позволяя операторам убедиться, что оба канала работают с одинаковой скоростью.-Полезная проверка качества, поскольку расхождение между скоростями полос сигнализирует о проблеме с трактом пленки на отстающей стороне.
Мешки обычно укладываются в упаковки по 25, 50 или 100 штук и закрепляются резиновой лентой или автоматическим-чехлом перед транспортировкой в зону упаковки.
Показатели производства: две линии против одной линии
| Параметр | Однополосная-машина | Двухполосная-модель |
|---|---|---|
| Типичный результат | 60–120 мешков/мин/полоса | 100–200 мешков/мин (комбинированная) |
| Диапазон ширины пленки | 400–800 мм | 400–1200 мм на полосу |
| Диапазон ширины сумки | 200–500 мм | 150–600 мм на полосу |
| Диапазон длины сумки | 200–800 мм | 200–800 мм |
| Диапазон толщины ПЭВП | 0,008–0,025 мм | 0,008–0,030 мм |
| Требование оператора | 1 человек | 1–1,5 человека |
| Площадь помещения | 3–4 m² | 5–7 m² |
| Типичное энергопотребление | 6–10 кВт | 12–18 кВт |
Данные собраны на основе общедоступных спецификаций промышленного оборудования и опубликованных технических обзоров систем производства гибкой упаковки.
Совокупное преимущество в производительности примерно в 1,6–1,8 раза выше, чем у сопоставимой однополосной машины, а не у чистой машины в 2 раза, поскольку каждая дорожка имеет одинаковое электропитание, систему управления и внимание оператора. Разрыв в эффективности сокращается во время переналадки: конструкция с двумя-потоками требует независимой регулировки полос для пакетов разной ширины, что может добавить 15–30 минут на каждый артикул по сравнению с более простой механической настройкой на однопоточном оборудовании.
Распространенные типы пленок и их герметизирующие свойства
Это оборудование совместимо с большинством товарных гибких упаковочных пленок, используемых при производстве пакетов для розничной торговли:
ПЭВП (полиэтилен высокой-плотности) - Преобладающий материал для изготовления сумок для товаров. Он обеспечивает высокую прочность на разрыв относительно толщины, хорошую защиту от влаги и относительно широкое окно уплотнения. Основной проблемой обработки является сохранение памяти материала.-Мешки из полиэтилена высокой плотности имеют тенденцию скручиваться по краю запечатывания, если выдержка на охлаждение после запечатывания недостаточна.
ПЭВД (полиэтилен низкой-плотности) - Этот материал мягче и прозрачнее-, чем ПЭВП. Поэтому он используется для производства сумок и легких сумок для переноски. Более низкая температура запечатывания требует меньше энергии на пакет. Но диапазон ее толщины уже, поэтому изменения толщины пленки оказывают большее влияние на устойчивость уплотнения.
LLDPE (линейный полиэтилен низкой-плотности) - Этот материал обеспечивает лучшую прочность на разрыв и качество уплотнения, чем LDPE. Поэтому это лучший выбор для сумок, перевозящих более тяжелые грузы. Температура начала уплотнения ниже. Таким образом, это может повысить производительность машин, которые не выделяют много тепла от сварочной планки.
БОПП (двуосно-ориентированный полипропилен) - Используется для печати на розничных сумках и упаковке пищевых продуктов, где четкость и точность печати имеют большое значение. БОПП имеет более высокую температуру начала сваривания, и для достижения надежного термосваривания требуется слой герметика (обычно коэкструзия CPP или акриловое покрытие). На этом типе двухполосного оборудования-это усложняет настройку полос.
PLA (полимолочная кислота, биоразлагаемая) - Все чаще используется в регионах, где действуют правила-одноразового использования пластика. PLA герметизирует при более низких температурах (100–120 градусов), чем обычные полиолефины, но более чувствителен к перегреву.-При температуре выше 140 градусов пленка прилипает и рвется, а не герметизируется. Машины с точными ПИД-регуляторами температуры и более коротким временем выдержки более надежно обрабатывают PLA.
Ключевые компоненты и подсистемы
Понимание критических подсистем помогает при выборе машины или диагностике проблем с производительностью:
Система сервопривода. В моделях более высокого-класса используется отдельный серводвигатель для цикла подачи и резки пленки на каждой полосе. Поэтому они заменяют старые системы механических кулачков на старых машинах. Сервоуправление позволяет изменять длину мешка с шагом в миллиметр через HMI, не останавливая машину. Так что это большой плюс, когда у вас есть заказы с жесткими ограничениями по размеру.
ПЛК и HMI: система управления обеспечивает совместную работу полос, запускает последовательность размотки револьверной головки, отслеживает производственные показатели и сохраняет историю сигналов тревоги для устранения проблем. В большинстве новых машин используются ядра ПЛК Siemens или Delta с сенсорным-экраном HMI. И эти HMI могут сохранять настройки рецептов для 99 типов пакетов.
Контроль температуры сварочной планки: каждая сварочная планка имеет независимую ПИД-регулировку температуры. Плоскостность поверхности стержня-поддержание в пределах ±0,02 мм по ширине сварки-так же важна, как и точность температуры; деформированный стержень создает непостоянное давление уплотнения по ширине, что приводит к спорадическим сбоям в расслоении.
Револьверная-автоматическая склейка пленки: Револьверная станция размотки с возможностью автоматической-склейки – это наиболее-дополнительная-дополнительная функция для-серийного производства. Без него при каждой смене рулона оператору придется останавливать машину, заправлять новую пленку и перезапускать ее,-фактически теряя 3–5 минут производственного времени каждые 30–60 минут в зависимости от длины рулона.
Приоритеты обслуживания
Эксплуатация двухлинейной машины для изготовления пакетов в несколько смен подвергает компоненты машины постоянным нагрузкам, с которыми никогда не придется столкнуться при работе в одну-смену с небольшой нагрузкой. Для оборудования, работающего в три смены, наибольшее влияние оказывают следующие задачи по техническому обслуживанию:
Осмотр поверхности уплотнительной планки еженедельно. - Царапины или отложения на поверхности снижают теплопередачу и вызывают слабость уплотнения. Замените или отшлифовайте деталь при износе более 0,05 мм.
Калибровка контроллера натяжения раз в месяц. - Танцор-пружины рычага и датчики нагрузки со временем меняются. Поэтому откалибруйте их по известному эталонному фильму. Тогда это сохранит размер сумки постоянным.
Уровень и качество трансмиссионного масла, по словам производителя, - в большинстве промышленных коробок передач масло необходимо менять каждые 2000 часов.
Заточка лезвий каждые 40–80 производственных часов для систем «горячий нож/режущая проволока» - тупые лезвия увеличивают шум резания, увеличивают процент брака и ускоряют износ наковальни.
Еженедельная очистка датчика направляющей кромки - Красочный туман и пыль с печатной пленки накапливаются на паре инфракрасный излучатель/детектор, вызывая ложное отслеживание краев и боковое смещение полотна.
Когда выбирать эту конфигурацию
Двухполосная-конфигурация имеет экономический смысл, если соблюдается большинство следующих условий:
Объемы заказов превышают 500 000 упаковок по артикулу в год.
Ширина пакета менее 450 мм на полосу (более широкие пакеты могут превышать ширину полосы, указанную в спецификации машины)
Тип пленки одинаков для всех заказов (минимизация частоты смены полосы движения)
Площадь помещения ограничена, и установка второй отдельной машины невозможна.
Затраты на рабочую силу в смену оправдывают оптимизацию-производительности одного оператора.
Однопоточная-машина остается лучшим выбором для мастерских, обрабатывающих частые короткие партии с широким диапазоном ширины мешков, или для предприятий, производящих специальные мешки (например, мешки для пестицидов-тяжелого-из полиэтилена высокой плотности, ламинаты из нескольких-материалов), которые требуют более пристального внимания во время установки.
Часто задаваемые вопросы
В чем разница между этой машиной и машиной с двумя-станциями?Машина с двумя-станциями имеет одну полосу пленки, но две формирующие/режущие головки, которые чередуются в цикле смещения, что позволяет одной станции резать, а другой подавать. Двухпоточная машина для изготовления пакетов -обрабатывает две независимые дорожки пленки одновременно, почти вдвое увеличивая эффективную производительность в пределах одного корпуса машины.
Могут ли обе линии одновременно работать с мешками разной ширины?Да, если машина оснащена независимыми сервоуправляемыми-системами направляющих пленки для каждой дорожки. Для каждой дорожки можно настроить различную ширину мешка в пределах диапазона технических характеристик машины, хотя для этого требуются отдельные параметры рецепта и тщательная настройка направляющей кромки.
Какую толщину пленки может обрабатывать эта машина?Большинство промышленных двухпоточных моделей работают с пленкой толщиной от 0,008 мм (8 микрон) до 0,030 мм (30 микрон), охватывая весь спектр стандартных пленок для пакетов из HDPE, LDPE, LLDPE и BOPP. Более толстые калибры могут потребовать снижения скорости линии для поддержания качества уплотнения.
Как машина обрабатывает печатную пленку?Фотоэлектрические датчики печати-меток, установленные перед станцией запечатывания, обнаруживают регистрационные метки, напечатанные на полотне пленки. Система сервопривода использует эти метки для синхронизации положения обрезки относительно напечатанного рисунка, сохраняя совмещение в пределах ±1,0 мм в большинстве тиражей.
Каково типичное время переключения между размерами пакетов?Для механического изменения ширины (перестановка разделителя полос, регулировка ширины уплотнительной планки) запланируйте 30–60 минут. Машины с сервоприводом-, которым требуется только изменение параметров на HMI, обычно выполняют смену размера за 10–20 минут.
Ссылки
Справочник по упаковочным технологиям и проектированию, 4-е издание - Гибкие упаковочные пленки: свойства, герметизирующие и барьерные характеристики
Журнал пластиковой пленки и листового материала - "Термическая сварка полиолефиновых пленок: взаимодействие температуры-давления-выдержки при производстве промышленных пакетов"
Мир гибкой упаковки - "Производство двух-пакетных пакетов: экономичность и эксплуатационные аспекты"
Обзор систем промышленной упаковки - "Серво-индексирование в высокоскоростном-оборудовании для изготовления пакетов и пакетов"
Общество инженеров по пластмассам (SPE) - Архив технических статей: процессы экструзии и переработки пленки, секция технологий уплотнений